Artykuł sponsorowany
Jak warstwa kleju termotopliwego uszczelnia nieregularne wiązki kablowe po obkurczeniu
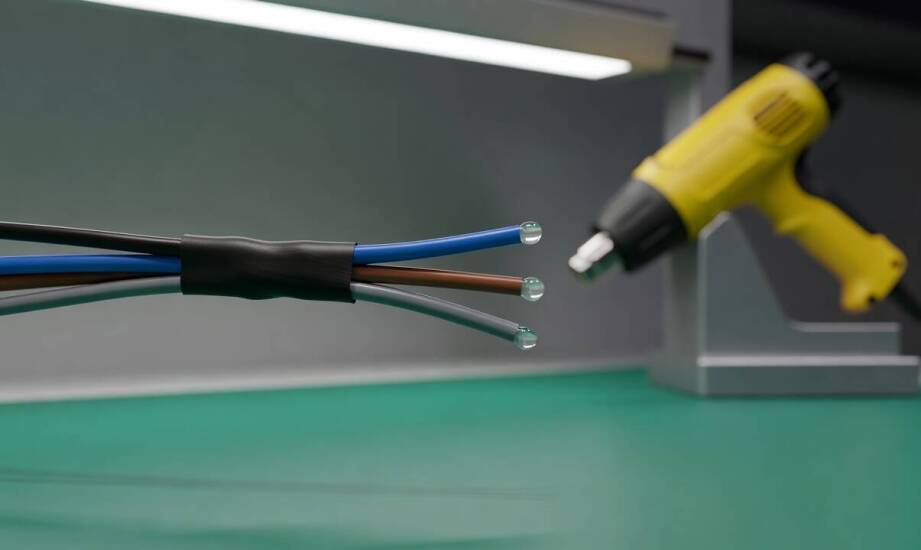
W produkcji wiązek kablowych o nieregularnym kształcie stale pojawia się wyzwanie związane z mikroszczelinami. Zwykła osłona dociska przewody do siebie, jednak nie zawsze tworzy pełną barierę przed wilgocią, chemikaliami i zanieczyszczeniami przemysłowymi. Przestrzeń między poszczególnymi żyłami wymaga materiału, który po podgrzaniu zmieni swój stan skupienia i dostosuje się do skomplikowanej geometrii splotu. Warstwa kleju termotopliwego skutecznie wypełnia puste przestrzenie po obkurczeniu, tworząc w ten sposób trwałe i hermetyczne połączenie elementów.
Mechanizm działania kleju w uszczelnianiu wiązek
Klej termotopliwy umieszczony na wewnętrznej ściance materiału izolacyjnego topi się podczas nagrzewania i zaczyna intensywnie płynąć. Zwykły docisk występuje w sytuacji, gdy osłona nie posiada wewnętrznej warstwy uszczelniającej lub gdy jej ilość jest zbyt mała w stosunku do wolnej przestrzeni. Stopiona masa klejowa zachowuje się zupełnie inaczej, ponieważ aktywnie wypełnia puste przestrzenie między przewodami, blokując drogę dla wody i pyłu. Geometria samej wiązki, różnice w średnicach poszczególnych żył oraz precyzyjny sposób podgrzewania bezpośrednio wpływają na równomierne rozprowadzenie substancji uszczelniającej.
Nierównomierne operowanie źródłem ciepła często skutkuje lokalnym przegrzaniem lub niedogrzaniem materiału. Taki błąd montażowy zaburza właściwy przepływ lepiszcza i sprzyja powstawaniu pustych miejsc w strukturze. Zastosowanie odpowiednich osłon ma tu kluczowe znaczenie produkcyjne. Wykorzystywane w przemyśle koszulki termokurczliwe z klejem zapobiegają tego typu problemom, o ile instalator zachowa właściwą dynamikę procesu nagrzewania. Substancja pod wpływem rosnącej temperatury i nacisku kurczącej się warstwy zewnętrznej samoczynnie wypycha nagromadzone powietrze na zewnątrz splotu.
Wymóg techniczny nakazuje wyraźnie oddzielić ochronę wizualną od faktycznego uszczelnienia środowiskowego. Podstawowa osłona jedynie maskuje przewody i poprawia ogólną estetykę instalacji. Prawdziwe uszczelnienie wymaga całkowitego wyeliminowania kanałów powietrznych. Ryzyko uwięzienia powietrza wewnątrz splotu gwałtownie rośnie przy zbyt szybkim chłodzeniu gotowego elementu lub przy krzyżowym ułożeniu żył przed obkurczeniem. Stopniowe studzenie w temperaturze pokojowej pozwala masie klejowej ustabilizować swoją strukturę wewnątrz wszystkich zagłębień.
Dobór parametrów i łączenie z systemami zarządzania
Współczynnik skurczu oraz grubość zewnętrznej ścianki dobiera się zawsze na podstawie maksymalnej i minimalnej średnicy chronionej wiązki. Rurka przed podgrzaniem musi swobodnie wchodzić na największy element instalacji, na przykład na szerokie złącze przemysłowe. Po całkowitym skurczeniu jej wewnętrzna średnica powinna być z kolei mniejsza od najcieńszego odcinka izolowanych przewodów. Grubsza ścianka zewnętrzna zapewnia wysoką odporność mechaniczną w trudnych warunkach panujących w halach produkcyjnych czy komorach silników. Bardzo nieregularne sploty wymagają najczęściej zastosowania materiałów o współczynniku skurczu na poziomie 3:1 lub 4:1.
Tego typu materiały izolacyjne płynnie łączą się z innymi elementami porządkowania infrastruktury kablowej. Tradycyjne rurki karbowane świetnie zabezpieczają długie odcinki instalacji, podczas gdy elementy z warstwą termotopliwą idealnie domykają przejścia i zakończenia w obudowach maszyn. Przed nałożeniem zewnętrznej osłony instalatorzy często używają opasek zaciskowych, co pozwala wstępnie ustabilizować ułożenie żył. Wsparcie w doborze właściwych rozwiązań oferuje dystrybutor Skład Techniczny, który zaopatruje sektor elektroniki, farmacji i motoryzacji ciężkiej w profesjonalne systemy zarządzania kablami. Elementy uszczelniające dopasowuje się tam bezpośrednio do specyfiki technicznej danego środowiska.
Materiały wyposażone w warstwę klejową o podwyższonej lepkości po stopieniu sprawdzają się najlepiej przy kablach o bardzo dużej zmienności średnicy. Gęstszy klej wolniej spływa podczas stygnięcia, co pozwala utrzymać grubą warstwę ochronną dokładnie w miejscu największego zwężenia elementu. Odpowiednia specyfikacja techniczna i dobranie odpowiedniej lepkości eliminuje ryzyko pękania uszczelnienia podczas późniejszej, intensywnej pracy maszyny.
Skuteczne i trwałe uszczelnienie nieregularnych splotów wynika ze ścisłego dopasowania geometrii wiązki, właściwej temperatury montażu oraz starannego ułożenia przewodów przed aplikacją ciepła. Sama obecność warstwy termotopliwej nie gwarantuje sukcesu, jeśli parametry skurczu nie odpowiadają gabarytom i przeznaczeniu instalacji. Precyzyjny dobór materiału i zachowanie reżimu technologicznego zapobiegają powstawaniu nieszczelności. Prawidłowo przygotowane zabezpieczenie pracuje razem z kablem, chroniąc newralgiczne punkty maszyn przed degradacją przez cały przewidywany okres eksploatacji urządzenia produkcyjnego.
Kategorie artykułów
Polecane artykuły

Porady dotyczące długotrwałej kondycji trawnika z rolki.

Jak wpiąć wynajęty wózek widłowy w obieg magazynu, żeby nie tworzył zatorów

Dlaczego plan dnia w pracy biurowej rozjeżdża się mimo dobrych intencji
