Artykuł sponsorowany
Dlaczego rolka zjeżdża z trzpienia zaraz po starcie obrotu i co to zdradza
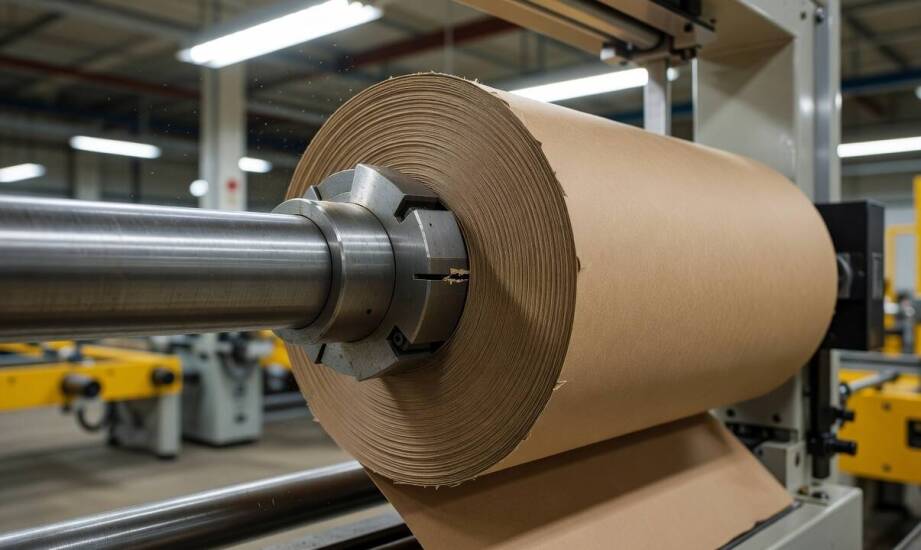
Problem zjeżdżania rolki z trzpienia pojawia się najczęściej w pierwszych sekundach ruchu. Nawet ułamek milimetra luzu w rdzeniu ujawnia się natychmiast, gdy maszyna próbuje pokonać bezwładność ciężkiego ładunku. Prawidłowe obracanie rolek wymaga precyzyjnego uchwytu od samego początku cyklu. Jeśli materiał zaczyna schodzić z osi zaraz po starcie, zazwyczaj sygnalizuje to błędy w centrowaniu, a nie usterkę samego napędu. Szybka diagnoza tego zjawiska pozwala uniknąć uszkodzenia warstw zewnętrznych i zapobiega niebezpiecznym sytuacjom na hali produkcyjnej.
Przeczytaj również: Studio nagraniowe — jak działa i co warto wiedzieć przed nagraniem
Pozycja trzpienia i wpływ symetrii nacisku
Pozycja trzpienia rozprężnego oraz symetria jego rozwarcia decydują o utrzymaniu ładunku w pierwotnej osi. Niewłaściwe wsunięcie narzędzia w głąb gilzy powoduje nierównomierne rozłożenie sił rozporowych, a środek ciężkości przesuwa się poza obszar podparcia. Taka sytuacja prowadzi do natychmiastowego wytrącenia ładunku z równowagi, gdy tylko silnik maszyny wygeneruje pierwszy impuls ruchu. Szerokie podparcie wewnętrzne skutecznie stabilizuje masę na całej długości chwytu, co jest kluczowe w przypadku długich formatów. Zbyt płytki chwyt błyskawicznie ujawnia każdą niedoskonałość nawoju, pozwalając na swobodne opadanie zewnętrznej krawędzi. Symetryczny nacisk segmentów na ścianki rdzenia eliminuje momenty gnące, które w przeciwnym razie spychałyby zwoje w jednym kierunku.
Przeczytaj również: Internet LTE w Półwsi: jak skonfigurować idealny pakiet usług?
Mechanika zachowania gilzy zależy w dużej mierze od przyłożonej siły rozporowej. Zbyt małe ciśnienie robocze w układzie rozprężnym sprawia, że szczęki nie wgryzają się odpowiednio w tekturę. Silnik maszyny przekazuje pełną moc na wał, ale powierzchnia styku ślizga się po wewnętrznej ścianie. Prowadzi to do powstawania drobnych opiłków i pyłu, które dodatkowo zmniejszają tarcie w kolejnych cyklach pracy. Z kolei nadmierny nacisk potrafi trwale zdeformować cienkościenny rdzeń, wymuszając jego nienaturalny kształt. Taka geometria sprawia, że przy każdym pełnym obrocie ładunek podskakuje, powoli wysuwając się z objęć narzędzia.
Przeczytaj również: Umowy bezterminowe na internet światłowodowy: elastyczność dla użytkowników
Asymetria nawoju i obecność miękkiego rdzenia zaburzają początkową fazę ruchu materiału. Nierównomiernie nawinięta folia lub papier posiada trwale przesunięty środek ciężkości. Podczas startu generuje to dodatkową siłę odśrodkową, która natychmiast próbuje zrzucić zwoje z narzędzia nośnego. Gilza o zbyt niskiej gęstości, wykonana z cienkiej tektury, ugina się pod punktowym naciskiem metalowych szczęk. W takiej sytuacji moment obrotowy nie przenosi się gładko na całą objętość materiału. Zamiast płynnego ruchu, wewnętrzne warstwy zaczynają zgniatać się pod własnym ciężarem, tworząc niebezpieczny luz roboczy. Nierównomiernie rozłożona masa generuje powtarzalne drgania, które potęgują zjawisko zsuwania się ładunku przy bardzo niskich prędkościach operacyjnych.
Sygnały ostrzegawcze podczas startu chwytaka
Operator obsługujący urządzenie transportu bliskiego szybko dostrzega pierwsze symptomy niestabilności, jeśli tylko wie, na co zwrócić uwagę. Szarpnięcie całej bryły w momencie uruchomienia napędu to najczęstszy objaw nieprawidłowego mocowania. Pojawia się on dokładnie wtedy, gdy zdeformowana gilza traci kontakt ze szczękami rozprężnymi na ułamek sekundy. Skręt warstw zewnętrznych względem samego rdzenia świadczy o niebezpiecznym poślizgu wewnętrznym całego bloku. Widoczne stają się wtedy charakterystyczne, spiralne zmarszczki na bocznej powierzchni wstęgi papieru lub cienkiej folii.
Zmiana oporu na sterowniku sygnalizuje narastające tarcie między niezabezpieczonym materiałem a kołnierzem oporowym maszyny. Często towarzyszy temu słyszalny dźwięk ocierania twardego metalu o grubą tekturę lub kolejne zwoje surowca. Doświadczony pracownik natychmiast przerywa operację po usłyszeniu takiego niepokojącego hałasu. Zignorowanie pierwszych objawów najczęściej skutkuje zablokowaniem się wstęgi lub zrzuceniem ciężkiej bryły na posadzkę.
Konstrukcja chwytaka musi stabilizować cały ładunek na długo przed rozpoczęciem właściwego obrotu na linii produkcyjnej. Profesjonalne manipulatory pneumatyczne, przeznaczone do pracy z wiotkimi materiałami, wykorzystują trzpienie z wieloma niezależnymi segmentami. Taki mechanizm automatycznie kompensuje drobne nierówności i uszkodzenia wewnętrznej średnicy gilzy, równomiernie dociskając tekturę. Maszyna z odpowiednio dobraną szerokością podparcia całkowicie zapobiega niekontrolowanym przechyłom czołowym wielkogabarytowych nawojów. Wykorzystanie systemów odciążających w nowoczesnych wózkach manipulacyjnych pozwala operatorowi zablokować oś obrotu w idealnym poziomie.
Dlaczego odpowiedni sprzęt ma kluczowe znaczenie?
Zsuwanie się ładunku z osi zaraz po uruchomieniu napędu bardzo rzadko wynika ze zbyt dużej masy. Zjawisko to niemal zawsze obnaża błędy w pozycjonowaniu oraz braki w odpowiednim sprzęcie stabilizującym boki ładunku. Zastosowanie prawidłowo dobranych mechanizmów rozporowych skutecznie blokuje rolkę w jednej pozycji przez cały cykl pracy maszyny. Rozwiązuje to problem kosztownych uszkodzeń materiałów i gwarantuje płynny rozwój dalszych etapów przetwórstwa lub pakowania. W praktyce przemysłowej precyzyjny dobór narzędzi transportu bliskiego usuwa to niekorzystne zjawisko niemal całkowicie. Firma dystrybucyjna ID Lifting zaopatruje zakłady produkcyjne w manipulatory pneumatyczne wyposażone w zaawansowane trzpienie rozprężne. Katalog obejmuje także różnego rodzaju wózki jezdne i podnośniki podciśnieniowe dla wielu branż przemysłowych. Odpowiednio skonfigurowana infrastruktura ułatwia transport ładunków, eliminuje przestoje i chroni najdelikatniejsze nawoje przed fizycznym zniszczeniem.
Kategorie artykułów
Polecane artykuły

Porady dotyczące długotrwałej kondycji trawnika z rolki.

Jak wpiąć wynajęty wózek widłowy w obieg magazynu, żeby nie tworzył zatorów

Dlaczego plan dnia w pracy biurowej rozjeżdża się mimo dobrych intencji
